
行业应用
汽车焊装车间 10kV 配电与电能质量监测方案:焊机冲击负荷下的电压暂降与闪变记录
汽车焊装车间的电能质量在线监测,解决的是一个很具体的问题:焊机一动作,车间里的机器人就报警,到底是电压暂降、闪变还是谐波引起的,没有数据就只能靠猜。我公司在几个汽车零部件厂做过这类布点,现场最常见的说法是「电压不稳」,测下来往往只有一两种指标真正超标,其余都是正常。把监测点布对、门槛设对,问题范围一下就缩小了。
焊装车间的负荷特性和普通厂房不一样。点焊机是典型的冲击负荷,一个焊点持续几十到几百毫秒,瞬时电流能达到额定值的数倍,几十台焊机按生产节拍错开动作,在 10kV 母线上表现为连续的电流冲击,在 400V 侧表现为电压暂降与闪变。机器人控制器、伺服驱动器和 PLC 对电压暂降很敏感,跌到 85% 以下持续几十毫秒就可能报直流母线欠压或者直接停机。这类停机单次损失不大,一个班停几次就影响节拍。
一、现场条件与问题
典型的焊装车间供电结构是两路 10kV 进线、单母线分段,车间变按 10/0.4kV 配置,容量从 1250kVA 到 2500kVA 不等,低压侧按工艺分区,焊机配电柜与机器人控制柜往往不在同一段母线上。焊机台数从几十台到上百台,其中中频直流焊机占比在提高,工频交流焊机仍有一批在老线上运行。
负荷性质上,焊装属于一级或二级负荷,整线停机的代价不只是产量,还有焊装夹具的尺寸稳定性和涂装前的白车身存放问题。实际项目中遇到过一个车间,机器人频繁报欠压,产线停了三次,最后一次用便携式仪器蹲了两天才抓到一次 78% 的暂降,持续 60 毫秒,恰好对应一台大容量焊机的启动。这种偶发事件靠人盯是抓不住的。
现场反映的问题通常有四类。照明和屏幕闪烁,属于闪变;机器人、伺服报警停机,属于电压暂降;无功补偿柜频繁投切甚至熔断器熔断,属于无功冲击与谐波放大;电费单上力调电费被考核,属于功率因数与谐波共同作用。四类问题的表征不同,需要看的指标也不同,这也是监测点不能只设一个的原因。
二、方案总体架构
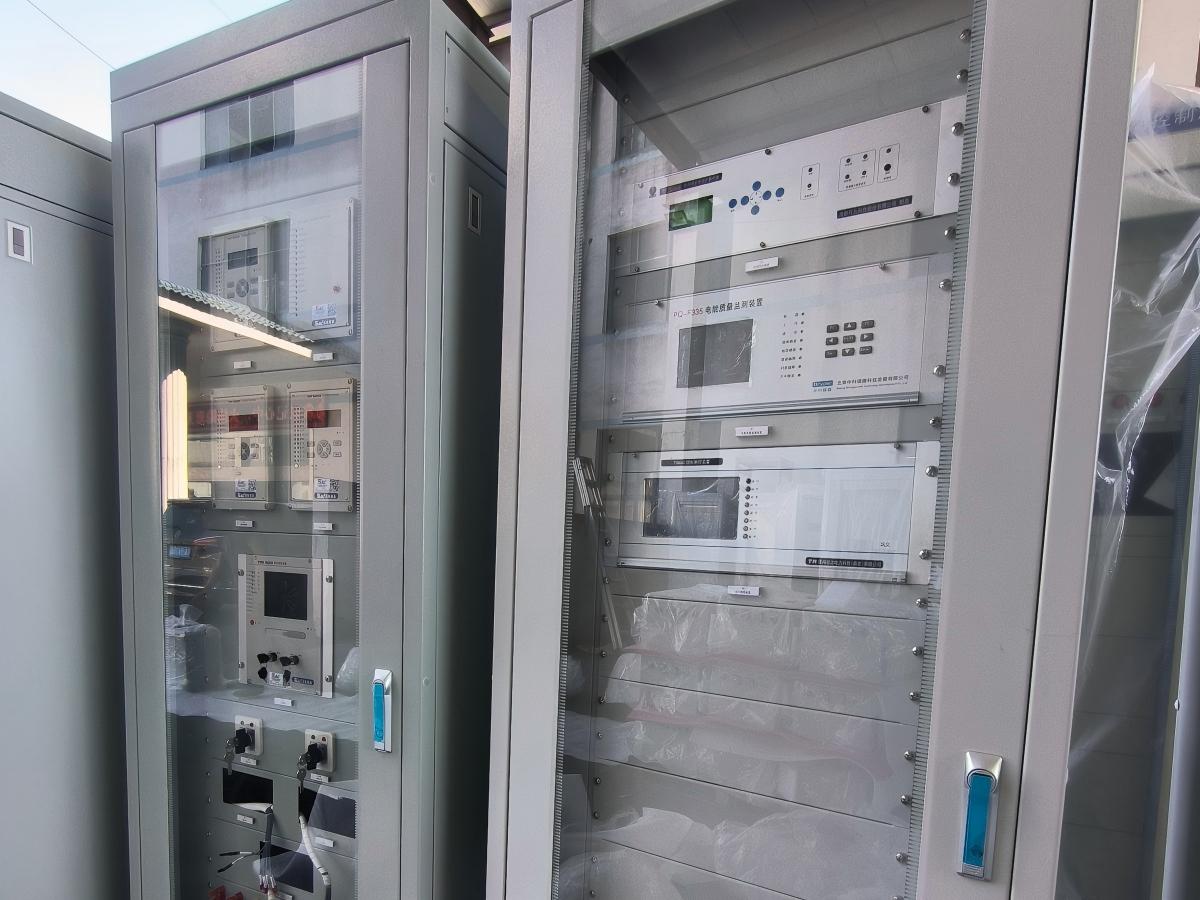
方案按三层搭。第一层是 10kV 侧的监测,在两路进线柜和母联柜各设一个监测点,看的是全厂的总进线电能质量,也是与供电公司考核口径对应的位置。第二层是 400V 侧的监测,设在焊机配电柜进线和机器人控制柜电源侧,看的是焊机群动作时低压母线跌到多少、控制柜电源端还剩多少。第三层是数据汇集,监测装置通过以太网上送,由公用测控装置做规约转换和本地汇集,再送厂区能源管理平台。
三层的关系要说清:10kV 侧的数据用于对外考核和总体评价,400V 侧的数据用于定位问题设备,汇集层负责把两边的时间轴对齐。很多项目只做了 10kV 侧,数据看起来正常,但机器人确实在停机,原因就是暂降在 10kV 母线上只跌了 10%,经过变压器和低压线路后到控制柜电源端已经跌了 25%。
通信上按现场条件选。新建车间走以太网,监测装置支持 Modbus-TCP 或 IEC 61850 上送;老车间改造如果只有屏蔽双绞线,走 RS485 加 Modbus-RTU,由公用测控装置汇总后统一上送。时间同步必须做,监测装置支持 SNTP 对时,站内有时钟同步系统就接一路,否则事件记录的时间与生产节拍对不上,事后没法复盘。
监测点数量按车间规模定。一个标准焊装车间,10kV 侧 2 到 3 个点、400V 侧 5 到 8 个点比较合适。400V 侧的点位选择有个原则:焊机最集中的一段、机器人最多的工位、无功补偿柜进线,这三处必须有,其余按工艺分区补。
[配图:焊装车间电能质量监测系统框图,标出 10kV 侧、400V 侧与汇集层]
三、设备配置清单
| 序号 | 设备名称 | 型号或规格 | 数量 | 安装位置 | 作用 |
|---|---|---|---|---|---|
| 1 | A 类电能质量在线监测装置 | A 类,0.2S 级 | 3 台 | 10kV 进线柜、母联柜 | 总进线电能质量监测与考核取证 |
| 2 | 低压电能质量在线监测装置 | 低压型,导轨安装 | 6 台 | 焊机配电柜、机器人控制柜电源侧 | 定位暂降源与影响范围 |
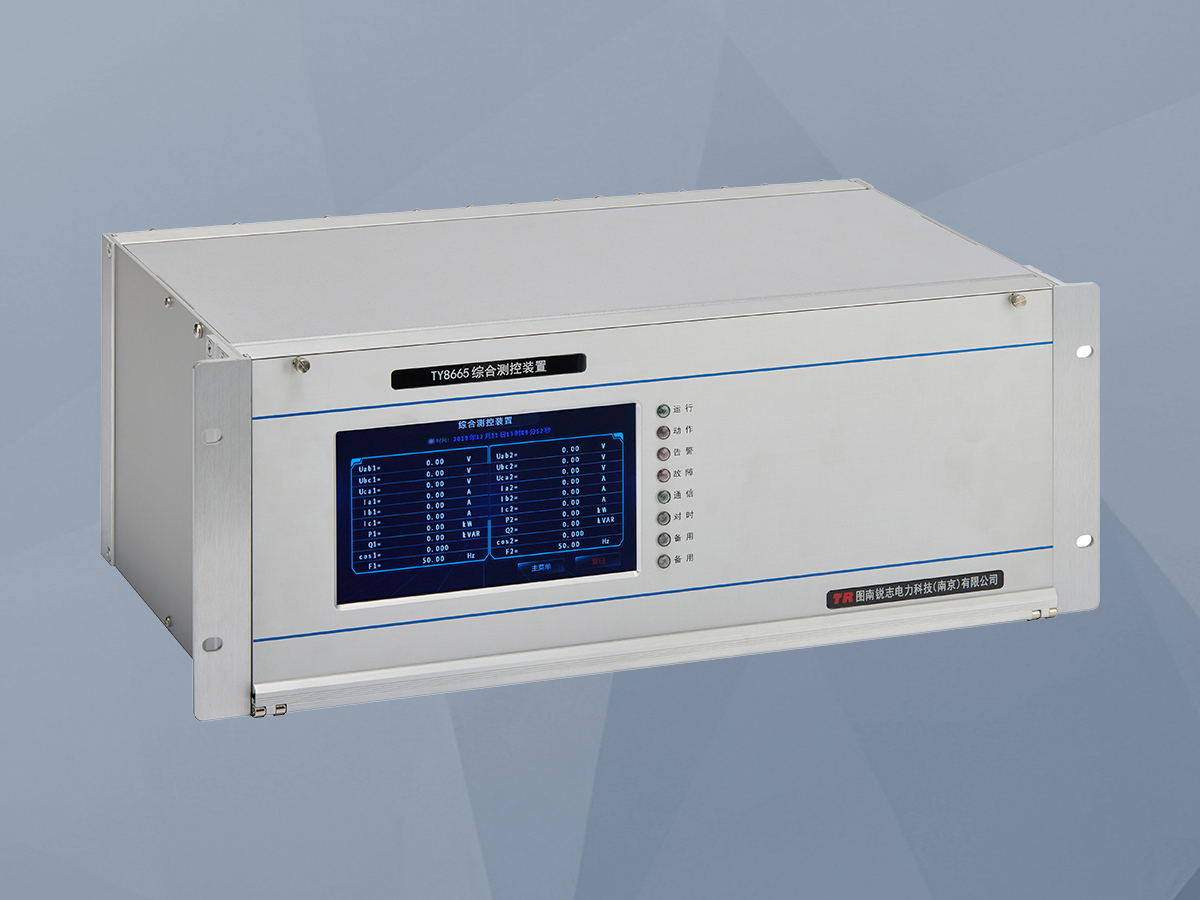
| 3 | TY8665 公用测控装置 | TY8665 | 2 台 | 车间配电室二次屏 | 数据汇集、规约转换、本地存储 |
| 4 | 工业以太网交换机 | 4 光 8 电,导轨型 | 2 台 | 配电室与车间弱电间 | 监测装置组网 |
| 5 | 电流互感器 | 0.2S 级,按回路变比配 | 按监测点 | 各监测点进线 | 电流取量与计量精度 |
| 6 | 屏柜与附件 | 标准二次屏 | 按需 | 配电室 | 装置安装与配线 |
装置选型上,10kV 侧用 A 类是有原因的。A 类装置的测量精度、谐波次数范围、闪变算法都按国家标准的口径做,数据可以直接用于与供电公司核对考核,B 类或 S 类装置做内部趋势监测够用,但不能作为对外举证依据。A 类与 B 类、S 类的具体差异,A 类与 B 类 S 类电能质量装置的区别里有对照。
低压侧用低压电能质量在线监测装置,导轨安装、取电方便,装在焊机配电柜内不占额外屏位。10kV 侧用A 类电能质量在线监测装置,机架式安装,配 0.2S 级 CT 和专用 PT 回路。汇集层用TY8665 公用测控装置,一方面做规约转换,把 Modbus 转成对上位机友好的格式,另一方面在本地留一份数据,网络断了不至于全丢。
四、实施与整定要点
取量回路的准确性决定全部数据有没有意义。CT 用 0.2S 级,变比按正常运行电流的 60% 到 80% 选,不要按断路器额定电流选,否则正常负荷时二次电流只有几十毫安,小信号段误差被放大。PT 回路独立取自母线 PT,不要与保护共用同一段二次线,避免保护动作或 PT 切换时监测数据中断。
采样与统计参数按监测目的设。谐波按 2 到 50 次全测,统计周期取 3 秒、10 分钟、2 小时三档,3 秒档用于抓冲击、10 分钟档用于考核、2 小时档用于趋势;闪变取短时 Pst 和长时 Plt,Pst 统计窗口 10 分钟、Plt 按 2 小时 12 个 Pst 计算。采样率按装置能力取每周波 256 点以上,否则焊机那种几十毫秒的冲击抓不准峰值。
| 监测指标 | 整定门槛 | 触发动作 | 说明 |
|---|---|---|---|
| 电压偏差 | ±7% Un | 越限记录 | 按 10kV 与 400V 分别设 |
| 短时闪变 Pst | 1.0 | 越限记录并统计时长 | 10kV 母线按 1.0 控制 |
| 长时闪变 Plt | 0.8 | 越限记录 | 由 12 个 Pst 计算 |
| 谐波电压 THDu | 5% | 越限记录、分次统计 | 重点看 5、7、11 次 |
| 三相电压不平衡 | 2% | 越限记录 | 负序分量折算 |
| 电压暂降 | 90% / 80% / 70% 三档 | 启动录波 | 记录深度、持续时间 |
| 暂降录波长度 | 扰动前 10 周波、后 20 周波 | 自动保存 | 便于与焊机动作对时 |
暂降录波的门槛要设三档而不是一档。只设 90% 一档,一天可能录上千条,全是无关的小扰动;只设 70% 一档,机器人已经开始报警的事件反而漏掉。三档分级之后,90% 档看频次、80% 档看是否引起报警、70% 档看设备是否跳机,事后按档统计,问题设备很快能筛出来。
施工顺序上先做屏柜与取量回路,再做通信,最后做参数整定。10kV 侧取量要在停电窗口内完成,CT 二次开路试验、PT 二次核相都要做记录。低压侧可以在不停电条件下用开口 CT 加装,加装前必须确认回路不带电、并做好防止 CT 二次开路的短接措施。通信布线走独立桥架或者金属管,与动力电缆保持 200mm 以上距离。
与既有系统的接口要提前对。厂区已有能源管理平台的,先确认它支持哪些规约、点表怎么编;已有无功补偿柜的,把补偿柜的投切信号也接一路到监测装置,这样能看到焊机动作、电压跌落、补偿柜投切三件事的时间关系,判断是补偿跟不上还是谐波引起电容器过流,依据就足了。
五、投运验证与常见问题
投运验证的第一步是精度比对。用便携式电能质量分析仪在同一测点、同一时段与在线装置同时测,电压、电流有效值偏差控制在 0.5% 以内,谐波含有率偏差控制在 0.5 个百分点以内,超差先查 CT 变比和 PT 变比设置,这两个参数设错,全部数据会整体偏移,看起来像装置坏了。
第二步是事件验证。安排一次试焊,让焊机按正常节拍连续动作 20 到 30 个焊点,在监测装置里看是否录到对应的暂降事件,深度和持续时间是否合理。同时看机器人控制柜电源侧的监测点,两处的暂降深度差就是变压器与低压线路的电压损失,这个差值大,说明线路或接头有问题。
第三步是与生产节拍对时。把监测装置的时间与车间 MES 或机器人控制器的时间对一遍,误差控制在 1 秒以内。时间对不上,录到的事件就无法与哪台焊机、哪个工位对应,监测系统就退化成一台只会报警的仪表。
现场常见的三个问题。一是 CT 变比设成一次值、二次值搞混,数据差几十倍,这种现象在开口 CT 加装时特别多;二是监测点选在焊机柜的出线而不是进线,测到的电流只是单台焊机,暂降深度严重失真;三是只做 10kV 侧不做 400V 侧,看到的数据都合格,但机器人照样停机。这三个问题都不属于设备故障,属于布点和参数问题。
还有一类容易漏的情况:无功补偿柜与监测装置共用一组 CT。补偿柜投切时会在 CT 二次回路上产生扰动,监测装置可能录到虚假的暂降事件。遇到这种情况,把监测与补偿的取量回路分开,或者把补偿柜投切信号接入监测装置做事件标记,两者一对照,真假事件立刻能分开。
常见问题解答
常见问题解答
焊装车间一定要用 A 类监测装置吗?
10kV 进线这种需要与供电公司核对考核数据的位置建议用 A 类,测量精度和谐波、闪变的算法口径都符合国家标准。车间内部的趋势监测用低压型装置就够,成本也低。
监测点设几个比较合适?
按车间规模定。标准焊装车间一般 10kV 侧 2 到 3 个点、400V 侧 5 到 8 个点。焊机最集中的一段、机器人最多的工位、无功补偿柜进线这三处必须有。
监测装置能不能直接控制无功补偿?
常规配置下监测装置只做测量与记录,不直接出口控制。需要联动时通过通信把数据送给补偿控制器或能源管理平台,由后者决策,避免测量与执行混在一套装置里,出问题时责任分不清。
电压暂降录波要存多久?
按事件量估。冲击负荷大的车间一天可能几十条,本地存 3 到 6 个月、平台侧存 1 年以上比较实用。存储周期太短,等到要分析时数据已经覆盖掉了。
老车间改造要不要停 10kV?
10kV 侧取量和 PT 接入需要停电配合,一般结合检修窗口做。400V 侧可以用开口 CT 不停电加装,但要做好防止 CT 二次开路的措施。
监测数据和电费考核对不上怎么办?
先核对 CT、PT 变比与计量回路是否一致,再核对统计周期。监测装置的 10 分钟统计与电表的计量周期如果有偏差,得到的功率因数就会不同,这类差异属于口径问题,不是装置误差。
焊装车间的电能质量监测,价值不在装了几台表,而在于出事时能不能拿出对应到具体焊机、具体工位的数据。布点覆盖 10kV 与 400V 两侧、门槛按三档分级、时间与生产节拍对齐,这三件事做到,偶发的机器人停机就有据可查,后面要不要加补偿、要不要改供电方式,也就有了判断基础。
-

Q:断路器失灵保护什么时候启动?电流判别、跳闸范围与调试疑问解答
断路器失灵保护为什么不能只看保护接点、电流判别整定多少、跳闸范围切到哪几只开关、延时怎么和后备保护配合,按现场最常问的六个问题逐条解答。
2026-11-03
Q:高压电动机运行中跳闸是什么原因?过载、堵转与负序动作的排查顺序
高压电动机运行中跳闸,按启动与运行两个场景分开查:过载、堵转、负序过流的判据差异,低电压与接触器释放的区分办法,附从取报告到复位送电的处理顺序。
2026-11-03
Q:发电机的主保护和后备保护怎么分工?跳闸对象与配置层级疑问解答
发电机主保护与后备保护的分工疑问:谁管区内故障、谁管相邻元件、各配几套、跳闸对象怎么分全停与解列、后备保护为什么不能省,附四类出口方式对照表与验收要点。
2026-11-03
Q:故障录波和故障信息子站谁管波形、谁管报告?两套系统的分工疑问解答
故障录波装置与故障信息子站的分工解答:谁采波形、谁传报告、采样率与通道怎么定、波形传不到主站逐段排查、保护自带录波够不够用、验收分别查什么,附对照表与通道配置表。
2026-11-03
相关问答咨询 更多
-
主变中性点接地方式怎么定?直接接地、经间隙接地与零序保护整定配合
从接地刀闸位置讲到零序定值:三种中性点运行状态的判别、零序电流与间隙保护的整定口径、两台主变并列只允许一点接地的原因,附接地方式对照表与刀闸操作顺序。
2026-11-03
高压电动机保护配置清单:差动、负序过流与低电压的整定边界
按故障类型拆开讲高压电动机保护的配置:差动两种接法、负序过流与堵转的整定边界、低电压保护何时必须退出,附三档容量配置清单与定值单核对要点。
2026-11-03
发电机保护有哪些?十类保护的保护范围、判据与配置清单
发电机保护按定子、转子、异常运行、非电量四组共十类,逐类给出保护范围、动作判据、典型定值区间与出口方式,附中小容量与中大型机组的配置清单表和定值单核对要点。
2026-11-03
光伏功率预测的数据接入怎么调?气象源、场内测点与超短期上报链路
光伏功率预测的数据接入调试顺序:三路数据的时间对齐、数值天气预报文件的解析与断供兜底、辐照计与测风塔的安装要求、超短期外推与调度上报链路的逐段确认,附测点配置表与验收判据表。
2026-11-03